Das beste Holz zum Laserschneiden und für die Lasergravur
Massives Hartholz in 3 mm, ±0.20 mm: wie sich Ahorn, Erle und Birnbaum auf einem Glowforge, xTool, CO₂- oder Diodenlaser verhalten und wie Sie saubere Kanten und kontrastreiche Gravuren erzielen.
Fast jedes Laserproblem, das Anwender ihrer Maschine zuschreiben, ist ein Materialproblem. Uneinheitliches Durchschneiden, schwankende Gravurtiefe, plötzlich auftretende Brandspuren, Kanten, die auf einer Seite des Arbeitstisches verkohlen und auf der anderen nicht — all das lässt sich eher auf Stärkenschwankungen, Harzgehalt und Leimfugen zurückführen als auf die Laserleistung.
Dieser Leitfaden behandelt die Laubhölzer, die wir für Laserarbeiten vorrätig haben — europäischen weißen Ahorn, naturbelassene Erle, die beiden neuen gerösteten (thermisch modifizierten) Erlenvarianten und Schweizer Birnbaum — sowie das, was Sie von den dichteren Holzarten erwarten können, warum massives Laubholz besser als Bastelsperrholz ist und wie Sie Aufträge so einrichten, dass die erste Massivholzplatte bereits ein brauchbares Werkstück statt eines Teststücks wird.
Was unsere Materialtestkarten zeigen
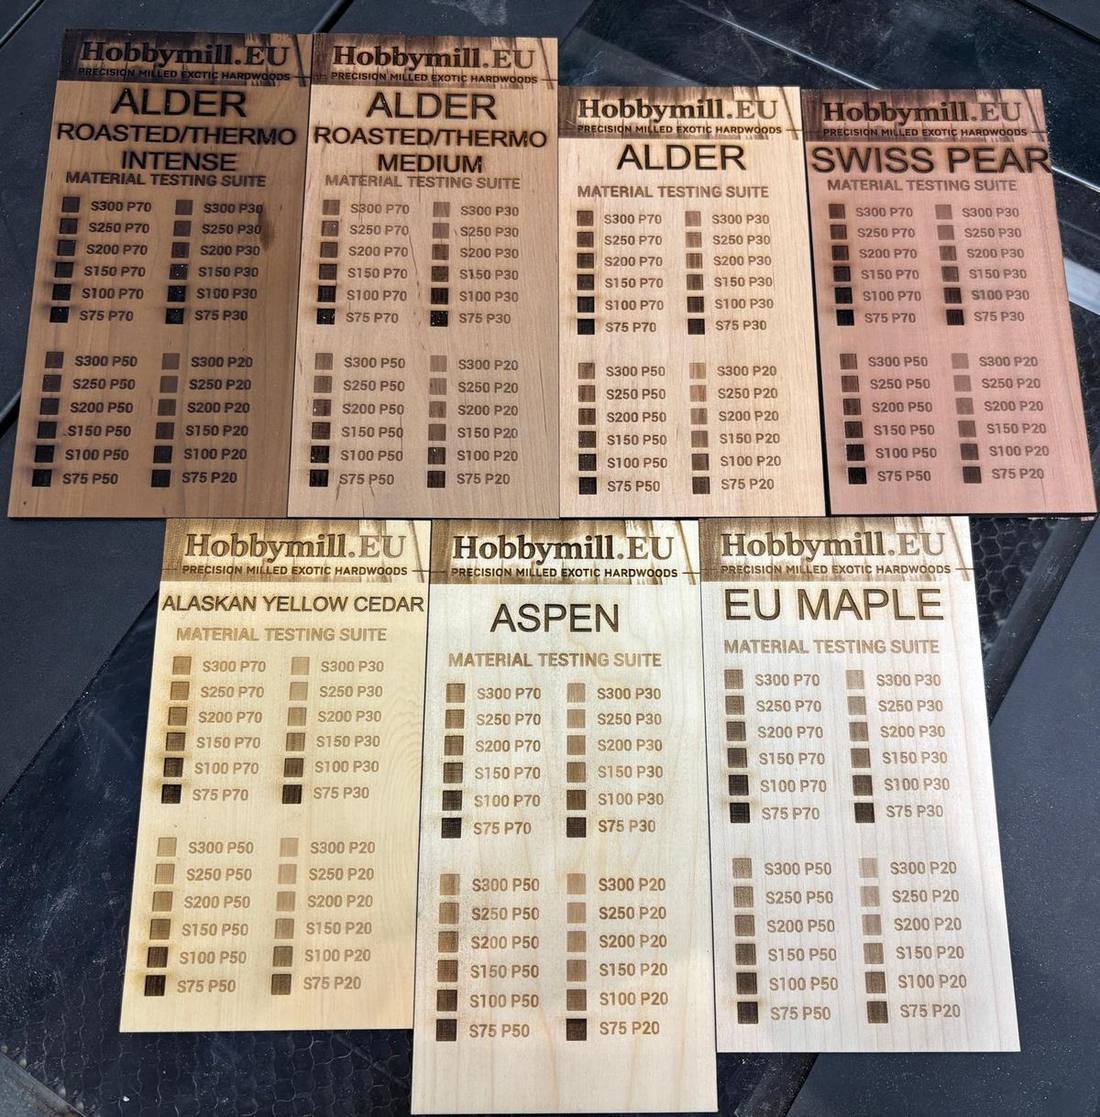
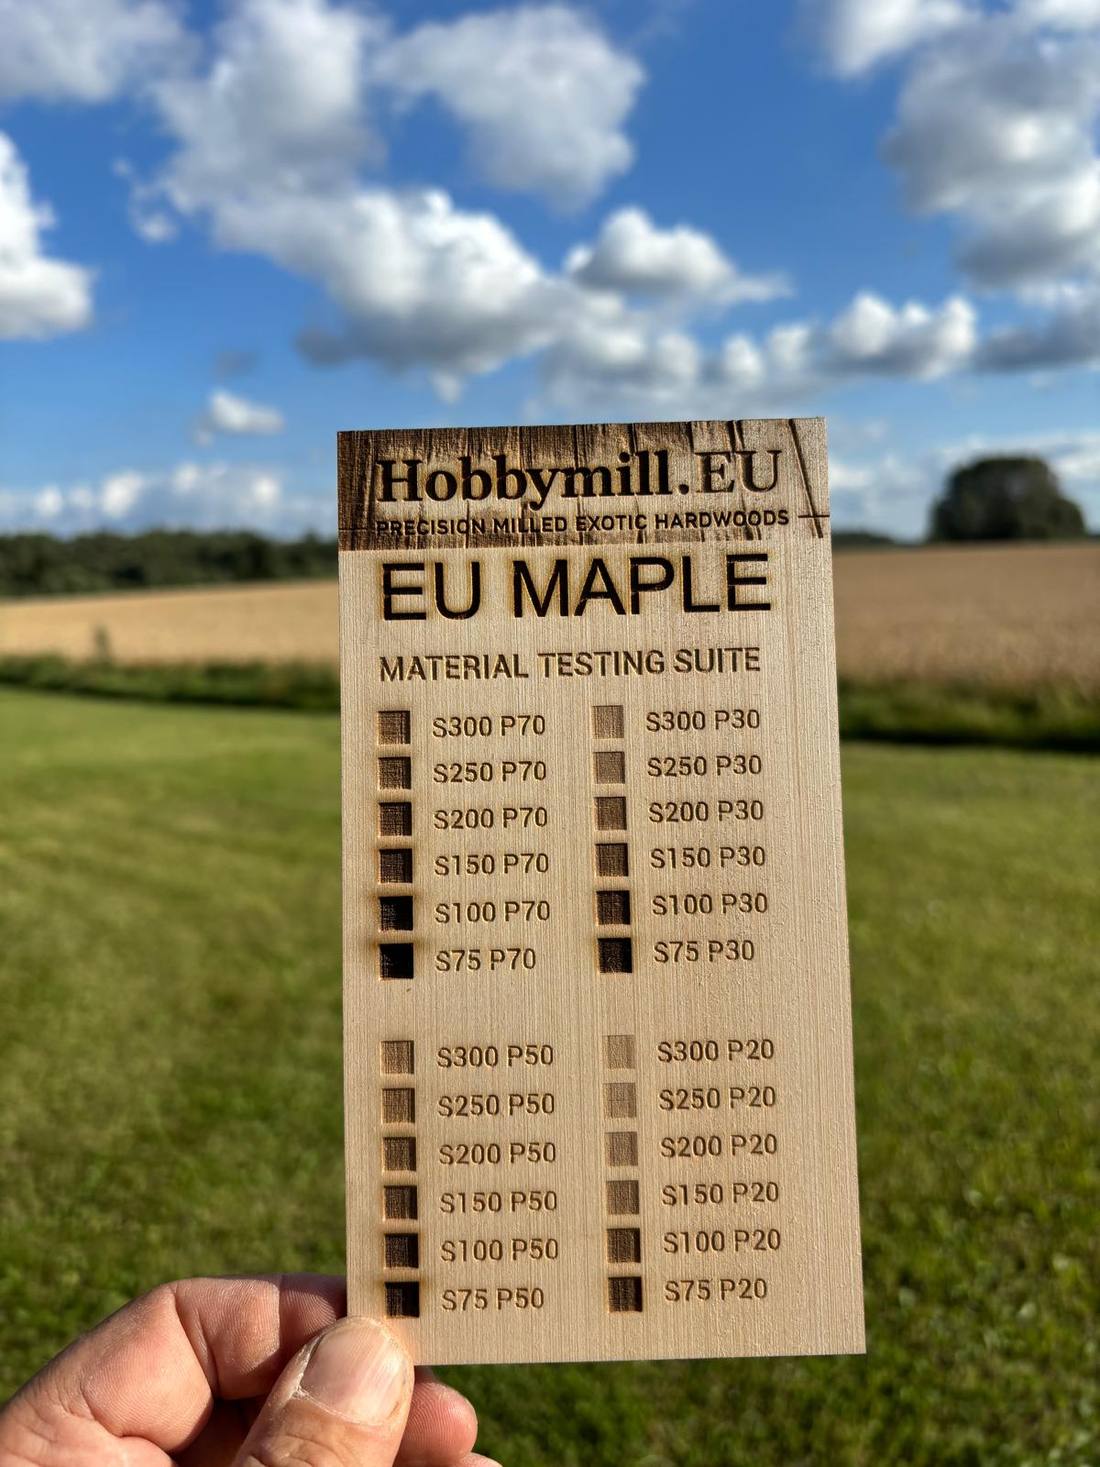
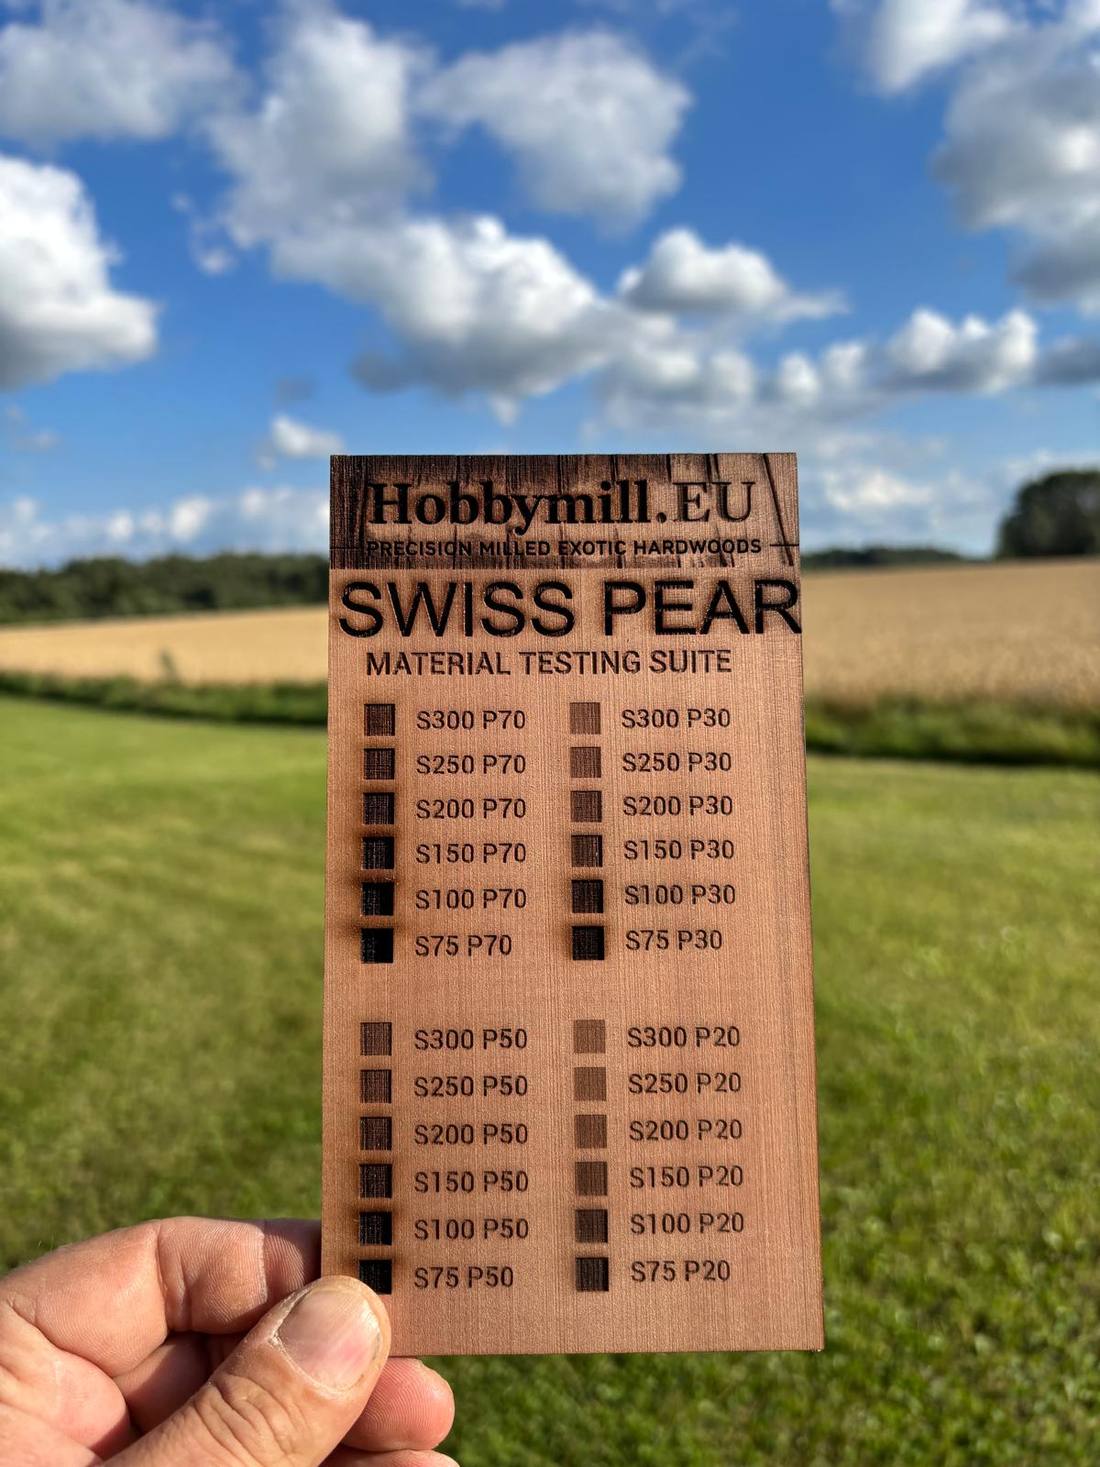
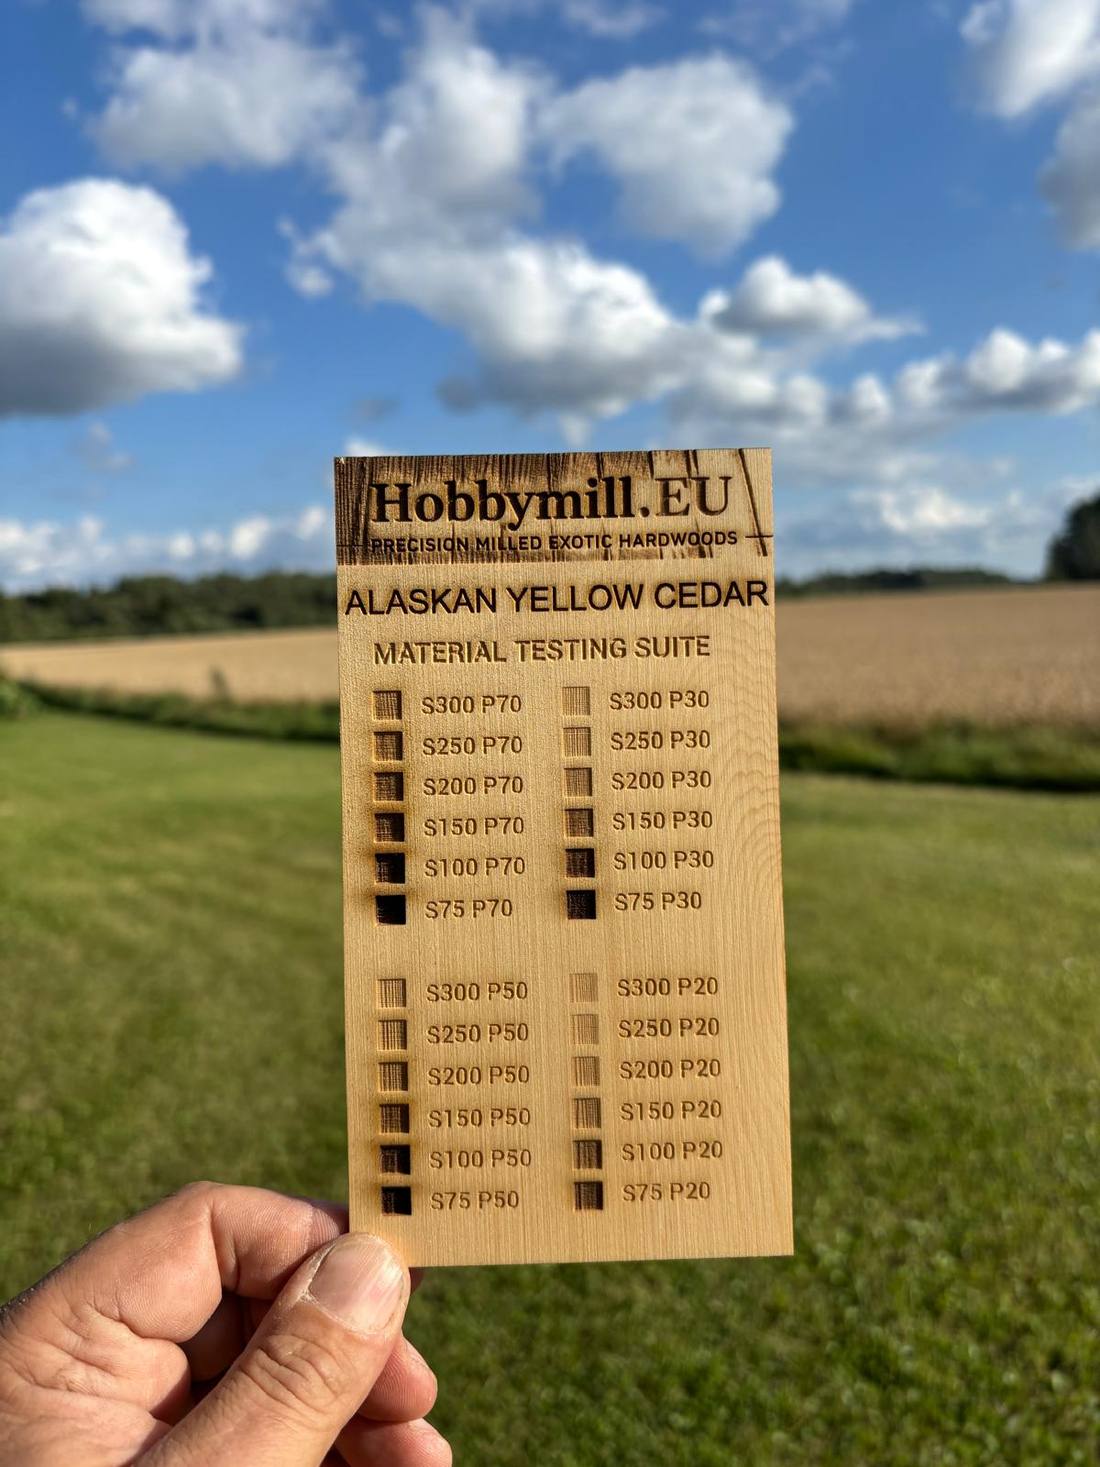
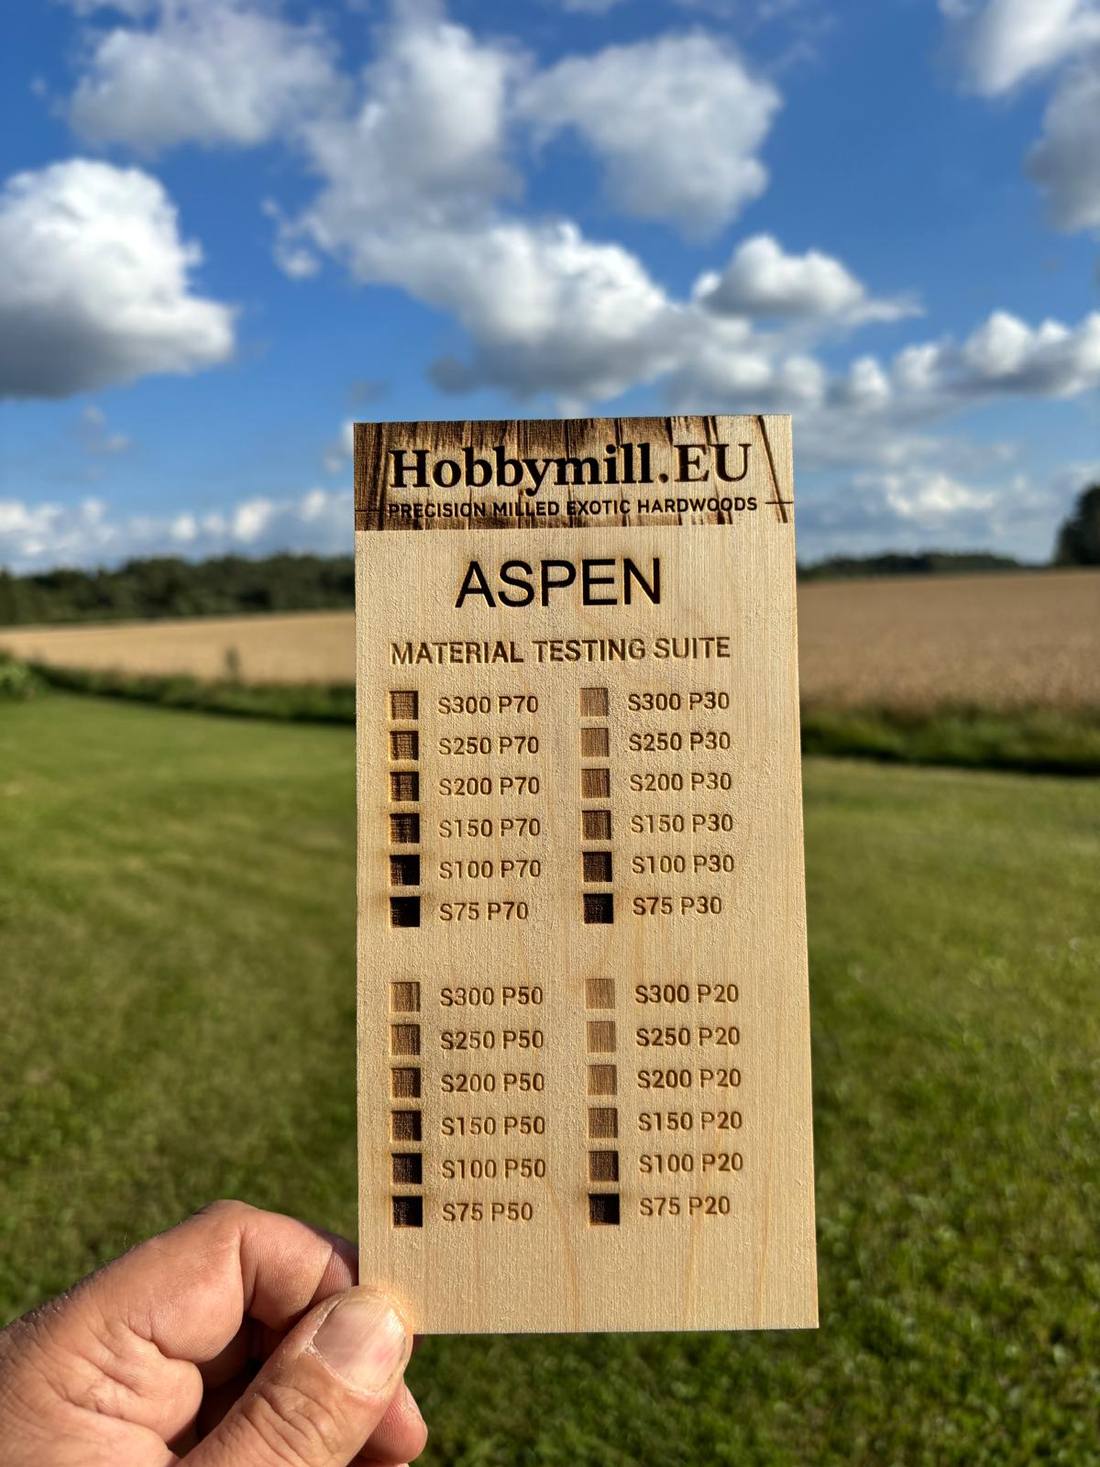
Auf Brettchen jeder Holzart, die wir verkaufen, gravieren wir dasselbe Materialtestmuster: ein Raster aus Geschwindigkeits- und Leistungskombinationen von S300 P20 bis S75 P70. Da die Testvorlage für alle Holzarten identisch ist, sind die sichtbaren Unterschiede auf das Holz zurückzuführen, nicht auf die Datei.
Espe und Alaska-Gelbzeder sind hier nur zur Information aufgeführt — wir fräsen daraus Modellbauholz, statt sie als Massivholzplatten für das Laserschneiden anzubieten. Zwei Dinge fallen auf. Erstens, wie viel dunkler dieselbe Einstellung auf einem hellen Holz wirkt als auf einem warmtonigen. Zweitens, wie stark die gerösteten (thermisch behandelten) Erlenvarianten die gesamte Skala verschieben — Gravuren darauf werden fast schwarz, während die unbearbeitete Oberfläche tief karamell- oder schokoladenbraun bleibt.
Warum das Material über Ihre Ergebnisse entscheidet
Ein Laser ist ein gebündelter Strahl mit einer sehr geringen Schärfentiefe. Wenn die darunterliegende Platte Stärkenunterschiede von einem halben Millimeter aufweist — bei billigem 3 mm Sperrholz ist das normal — liegt der Fokus an einer Stelle über der Oberfläche und an einer anderen im Material. Die am Ausgangspunkt passende Schneidleistung reicht an der gegenüberliegenden Ecke nicht mehr aus, und eine zuvor gestochen scharfe Rastergravur wird unscharf.
Bei unseren Massivholzplatten für das Laserschneiden halten wir über die gesamte Platte ±0.20 mm (±0.008 in) ein, wodurch der Fokus bei Arbeiten mit 3 mm praktisch konstant bleibt. Das ist die einzelne Änderung, mit der die meisten Anwender ihre Ergebnisse am stärksten verbessern können.
Harz und Leim sind die beiden anderen Einflussgrößen. Nadelhölzer mit Harztaschen flammen unvorhersehbar auf und verkohlen. Sperrholz hat Leimfugen, die dunkler verbrennen als das umgebende Holz und eine gestreifte Kante hinterlassen, sowie Hohlräume, die den Strahl verschlucken und einen ungeschnittenen Steg zurücklassen. Massives Laubholz hat beides nicht.
| Faktor | Massives Hartholz | Bastelsperrholz |
|---|---|---|
| Gleichmäßigkeit der Stärke | ±0.20 mm | Oft ±0.50 mm oder schlechter |
| Kantenbild | Gleichmäßiger Farbton, keine Linien | Dunkle Leimfugen, gestreifte Kante |
| Hohlräume | Keine | Häufig — verursacht nicht durchtrennte Stege |
| Gravurkontrast | Über das gesamte Holzbrettchen gleichmäßig | Variiert je nach Furnierausbesserung |
| Geruch und Rückstände | Reiner Holzrauch | Klebstoffdämpfe, stärkere Rückstände |
| Oberflächenbehandlung | Nimmt Beize und Öl gleichmäßig an | Nur Deckfurnier; die Kanten sehen anders aus |
Ahorn vs Erle vs Birnbaum
Drei Hölzer decken das realistische Spektrum der Laserarbeiten ab: maximaler Gravurkontrast, schnellstes und günstigstes Schneiden sowie ein fertiges Teil mit warmem Farbton.
Europäischer Weißahorn — das Holz für Lasergravuren

Ahorn ist nahezu weiß, äußerst gleichmäßig und harzarm. Dadurch bietet er von allen Hölzern in unserem Sortiment den größten Tonwertumfang zwischen unbearbeiteter Oberfläche und gravierter Verkohlung. Genau diesen Umfang braucht eine Rasterfotografie: Ohne ihn gehen die Mitteltöne verloren und das Bild wirkt wie eine Silhouette.
Es lässt sich auch bei 3 mm sauber schneiden und behält scharfe Kanten, sodass es sich auch als Einlegeholz eignet, wenn Sie helle Teile wünschen, die hell bleiben. Rechnen Sie beim Durchschneiden mit etwas mehr Leistung als bei Erle und mit etwas deutlicher sichtbaren Verkohlungen an den Kanten. Deshalb lohnt sich das Abkleben bei Ahorn mehr als bei jeder anderen hier aufgeführten Holzart.
- Ideal für: Fotogravuren, kontrastreiche Rasterbilder, Auszeichnungen und Beschilderungen, Einlegearbeiten, helle Kontrastelemente.
- Formate: A4 297×210 mm, 150×300 mm und 100×300 mm bei 3 mm (1/8 in) Stärke.
- Maskierung: empfohlen für Arbeiten mit hohem Gravuranteil.
Erle — das Holz für den Serienschnitt

Erle ist leichter und weicher als Ahorn, sodass sich 3 mm bei geringerer Leistung schneller durchschneiden lassen und die Schnittkanten deutlich weniger verkohlen. Wenn Sie Bausatzteile, Schachteln, Laubsägearbeiten oder Schilder in größeren Stückzahlen fertigen, ist Erle die wirtschaftliche Standardwahl: weniger Durchgänge, weniger Nachreinigung, weniger benötigte Maschinenzeit.
Sein Gravurkontrast ist gut, erreicht aber nicht den von Ahorn — die Grundfarbe ist ein helles Beige mit einem Rosastich statt nahezu weiß, daher ist der Tonwertumfang geringer. Für Vektorarbeiten und Liniengravuren ist dieser Unterschied unerheblich; für Fotos ist er entscheidend.
- Am besten geeignet für: Zuschnitte in Serie, Bausatzteile, Kästen, Laubsägearbeiten, Prototypenbau, Vektorgravur.
- Formate: A4 297×210 mm, 150×300 mm und 100×300 mm bei 3 mm (1/8 in) Stärke.
- Abkleben: optional — die Verkohlung der Kanten ist bereits gering.
Geröstete / Thermo-Erle — Mittel (neu)
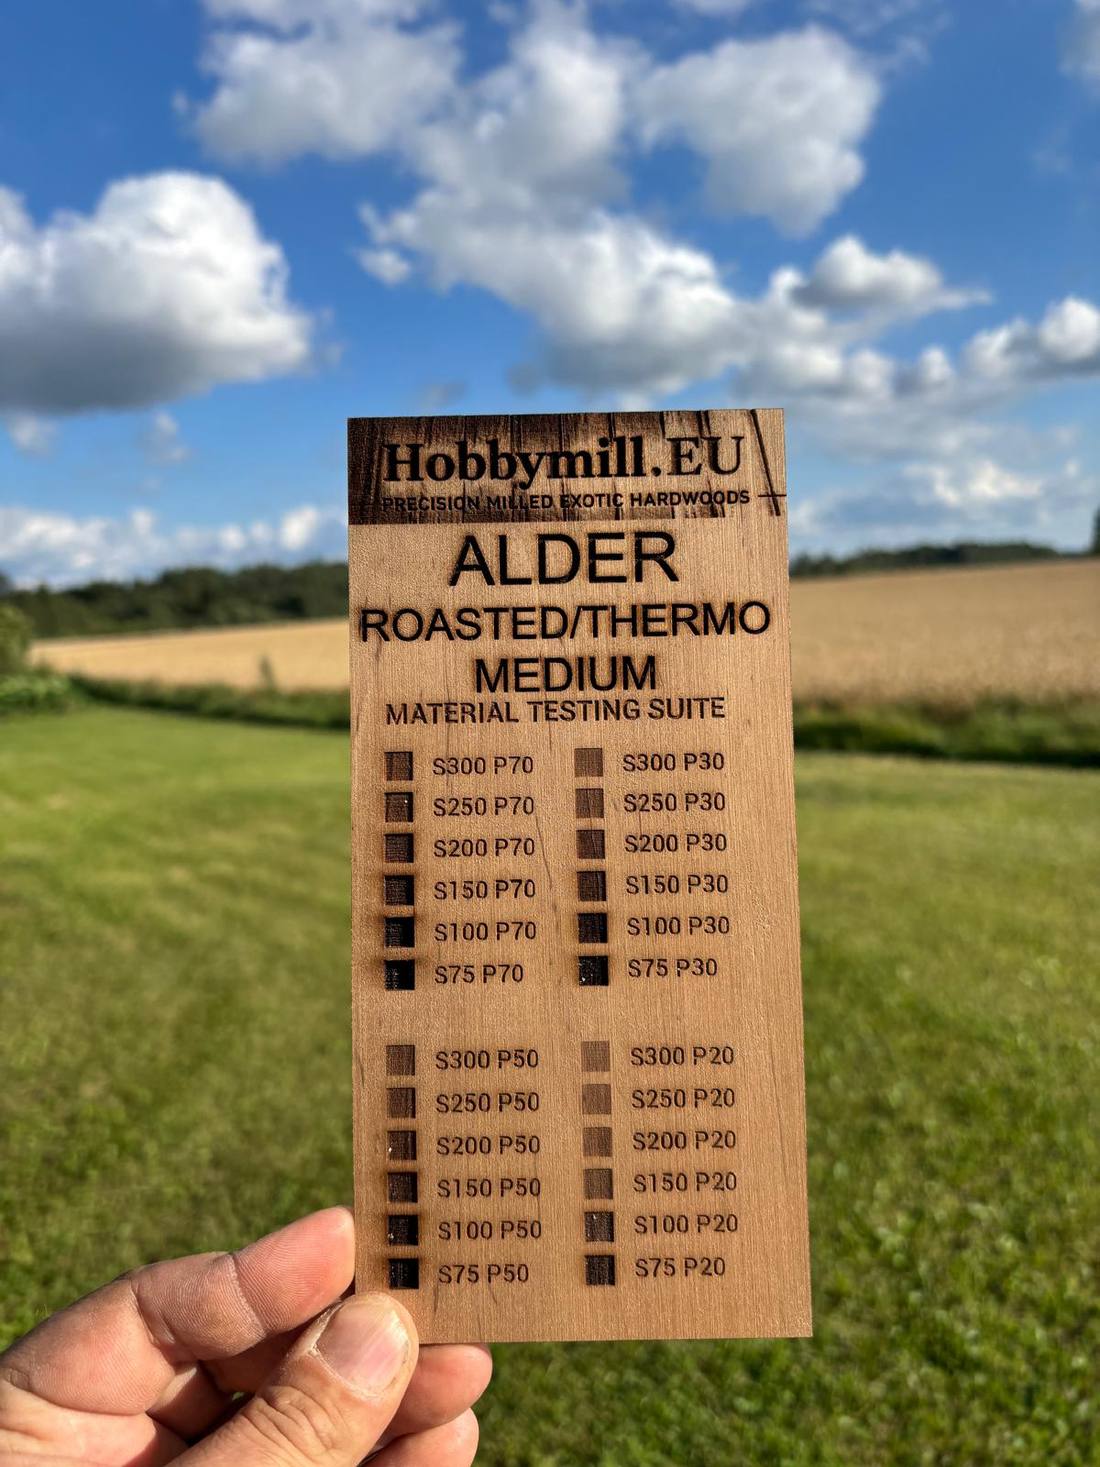
Thermisch modifizierte Erle ist gewöhnliche Erle, die in einer Trockenkammer unter kontrollierten Bedingungen wärmebehandelt wurde — ohne Chemikalien, ohne Beize. Die Hitze wandelt die Zuckerbestandteile im gesamten Brett um, sodass die Farbe nicht durch eine Oberflächenbehandlung entsteht: Ob Sie es schneiden, schleifen oder gravieren, der Farbton bleibt durchgehend gleich. Genau darauf kommt es bei der Laserbearbeitung an, denn eine eingravierte Vertiefung in gebeiztem Holz legt das helle Holz darunter frei, bei Thermo-Erle hingegen nicht.
Die Stufe Medium ergibt ein warmes Karamell- bis Tabakbraun. Die leichte Schneidbarkeit der Erle bleibt erhalten — die Wärmebehandlung entzieht Feuchtigkeit und macht das Holz etwas leichter und spröder, sodass es sich bei gleichen Einstellungen sogar geringfügig schneller schneiden lässt als naturbelassene Erle — und Gravuren werden vor diesem warmen Hintergrund satt dunkelbraun bis nahezu schwarz. Dies ist unsere Empfehlung, wenn Sie ein fertiges Teil möchten, das bereits ohne jede Oberflächenbehandlung gebeizt und geölt aussieht.
Zwei praktische Begleiterscheinungen der Wärmebehandlung sind wissenswert: Das Holz ist formstabiler und neigt in einer feuchten Werkstatt deutlich weniger zum Schüsseln, und der Rauch riecht merklich anders — süßlicher, eher nach geröstetem Kaffee als nach frischem Holz.
Der Nachteil liegt in der Festigkeit. Durch die Wärmebehandlung wird das Holz spröde, daher empfehlen wir Thermo-Erle nicht als alleinigen tragenden oder freistehenden Werkstoff. Am besten eignet sie sich, wenn die lasergeschnittenen Teile auf einen stabileren Untergrund aufgeklebt werden — Sperrholz, Ahorn, MDF oder den Korpus des Objekts selbst — der die Last trägt, während die Thermo-Erle für Farbe und Details sorgt.
- Besonders geeignet für: fertige Teile mit warmem Farbton, Schilder, Untersetzer und Erinnerungsstücke sowie als Kontrast zu hellen Einlegearbeiten.
- Farbe: gleichmäßiges Karamell-/Tabakbraun über die gesamte Stärke.
- Schneiden: ebenso einfach wie naturbelassene Erle, etwas geringere Leistung für dieselbe Tiefe.
- Festigkeit: spröde — nicht zur alleinigen Verwendung empfohlen; geschnittene Teile auf einen stabileren Träger leimen.
- Maskierung: empfohlen — Ruß ist weniger sichtbar als auf Ahorn, lässt die Farbe aber dennoch stumpf wirken.
Geröstete / Thermo-Erle — Intensiv (neu)
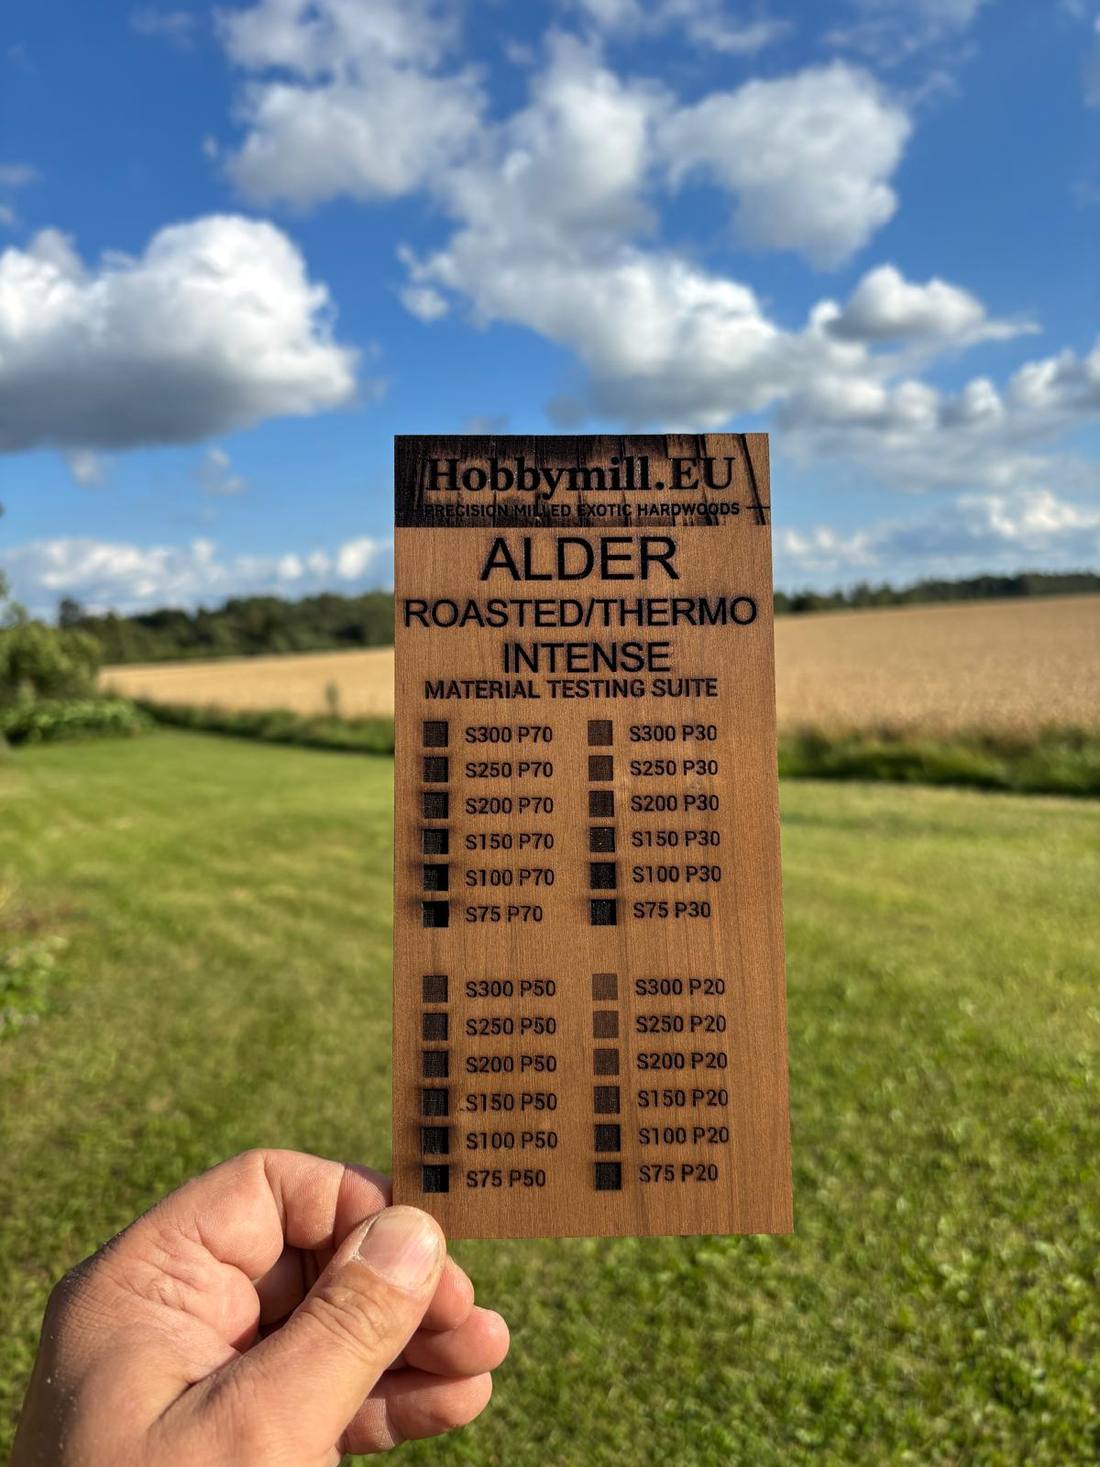
Die Variante Intense besteht aus demselben Holz, das bei höheren Temperaturen behandelt wird. Das Ergebnis ist ein dunkles Schokoladenbraun, das fast wie Nussbaum wirkt, und eine Gravur, die richtig schwarz wird. Der Kontrast bei Intense ist nicht so groß wie bei Ahorn — der Grundton ist bereits dunkel — doch es ist das kontrastreichste dunkle Holz in unserem Angebot und deutlich gleichmäßiger als jede dunkle Tropenholzart.
Es ist auch die Antwort auf eine Frage, die uns ständig gestellt wird: Wie erhält man ein dunkles lasergeschnittenes Teil ohne Beizen, ohne Ebenholz und ohne das Problem der schwarzen Hainbuche, bei der die Gravur unsichtbar bleibt? Bei Intense sind Gravuren sichtbar, weil die Verkohlung schwärzer ist als das umgebende Holz und nicht die gleiche Farbe hat.
Da mehr Zucker abgebaut wurde, ist Intense spröder als Medium — und damit die bruchempfindlichste der drei Erlenvarianten. Wir empfehlen nicht, es allein für tragende oder frei stehende Konstruktionen zu verwenden: Kleben Sie die lasergeschnittenen Teile auf einen stabileren Träger (Sperrholz, Ahorn, MDF oder das Objekt selbst), der die Last übernimmt. So eingesetzt ist es vollkommen zuverlässig; ohne Träger brechen dünne Teile und haarfeine Stege ab.
- Am besten geeignet für: dunkle Fertigteile, Platten in Nussbaumoptik, Schmuck, Einlegearbeiten als Kontrast zu hellen Hölzern, alles, was sonst eingefärbt würde.
- Farbe: dunkles Schokoladenbraun über die gesamte Stärke.
- Gravur: Schwarz auf Braun — sichtbar, anders als bei schwarzer Hainbuche.
- Festigkeit: zerbrechlich — nicht zur alleinigen Verwendung empfohlen; geschnittene Teile auf einen stabileren Träger leimen und feine Stege breiter ausführen.
Natur, Mittel und Intensiv im direkten Vergleich
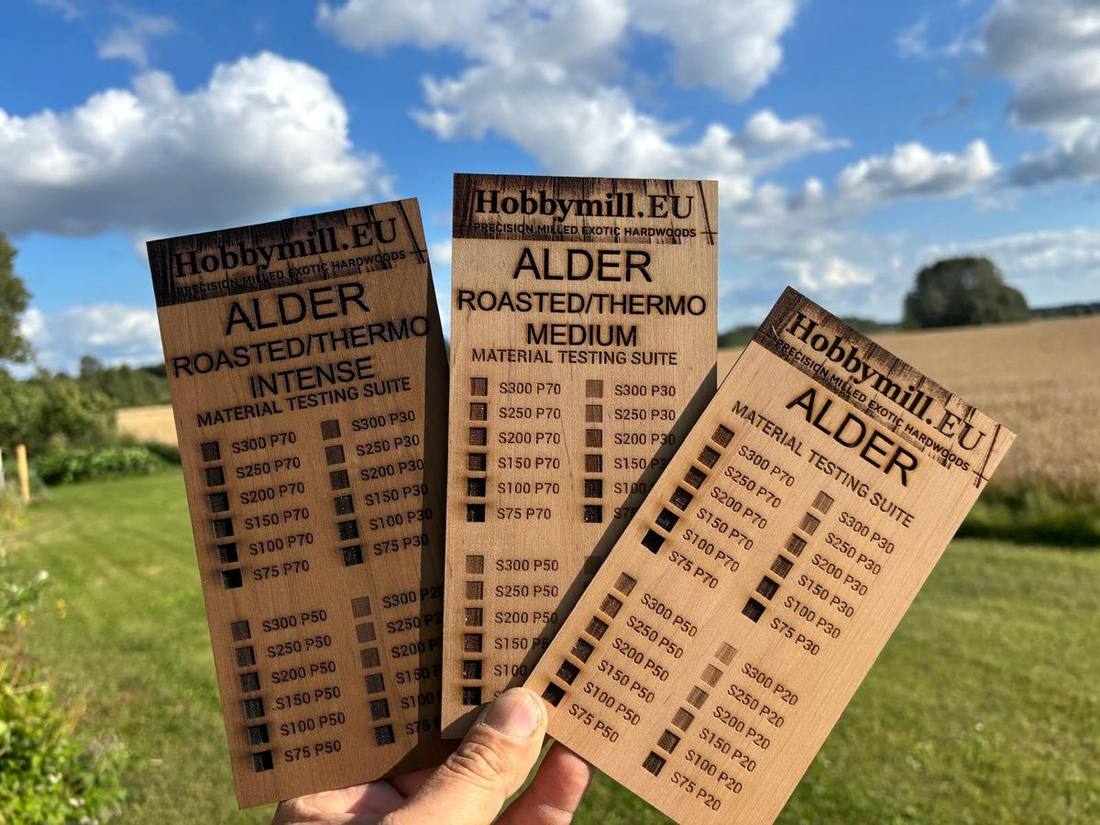
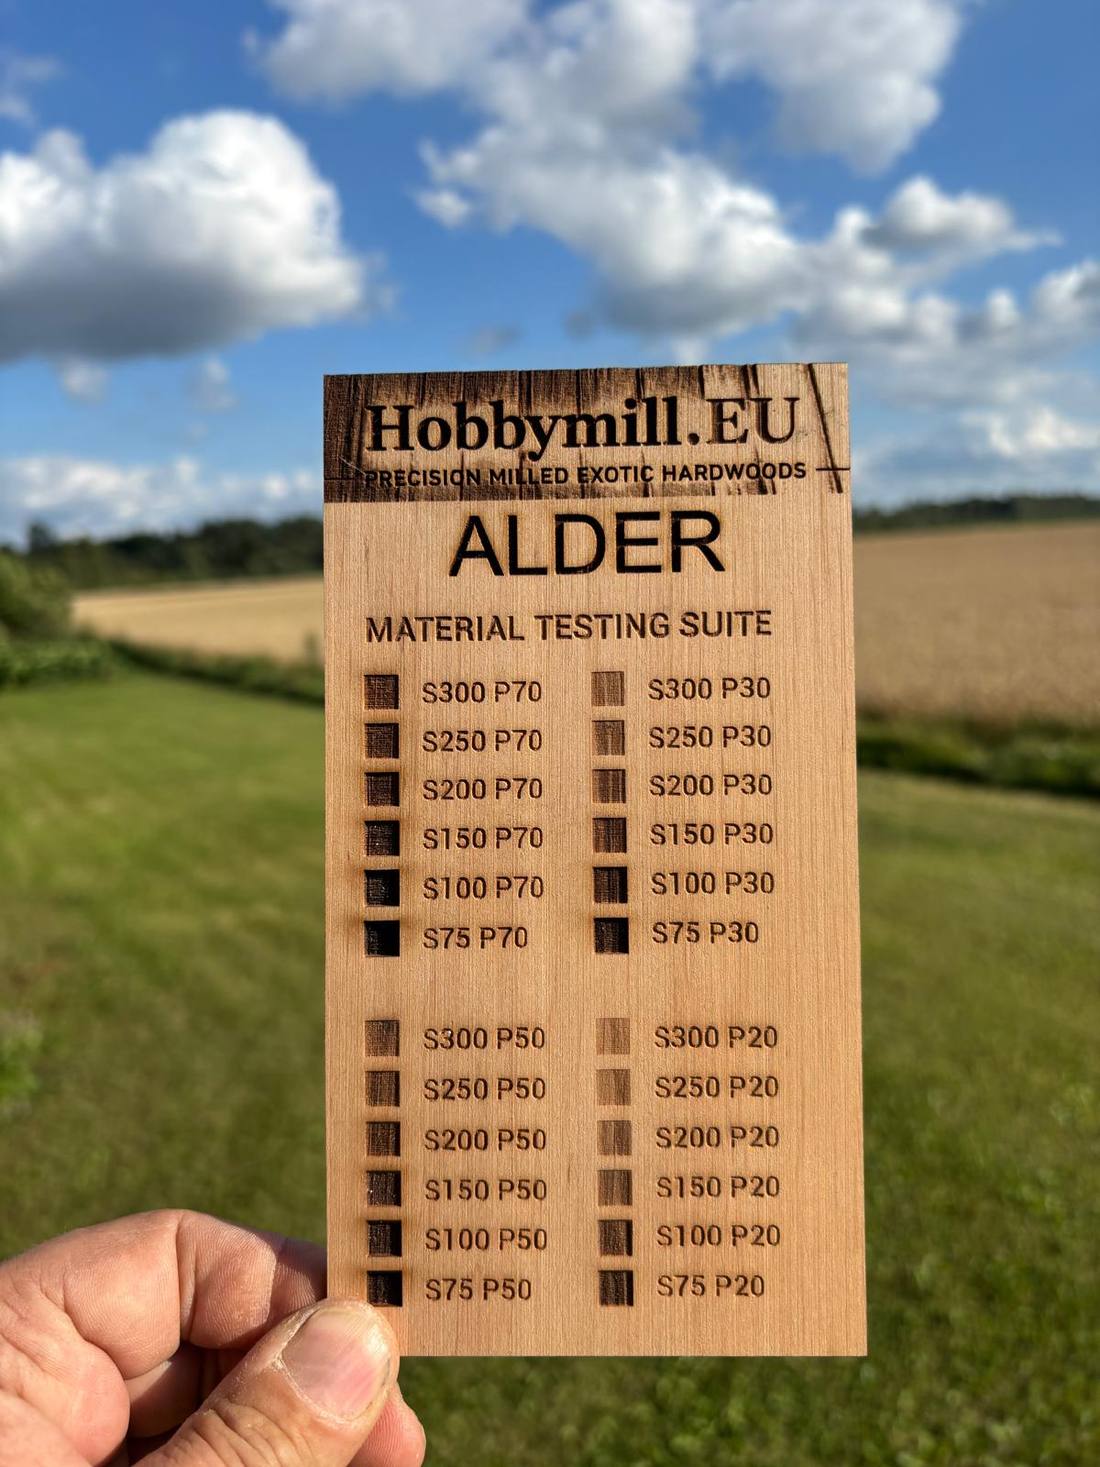
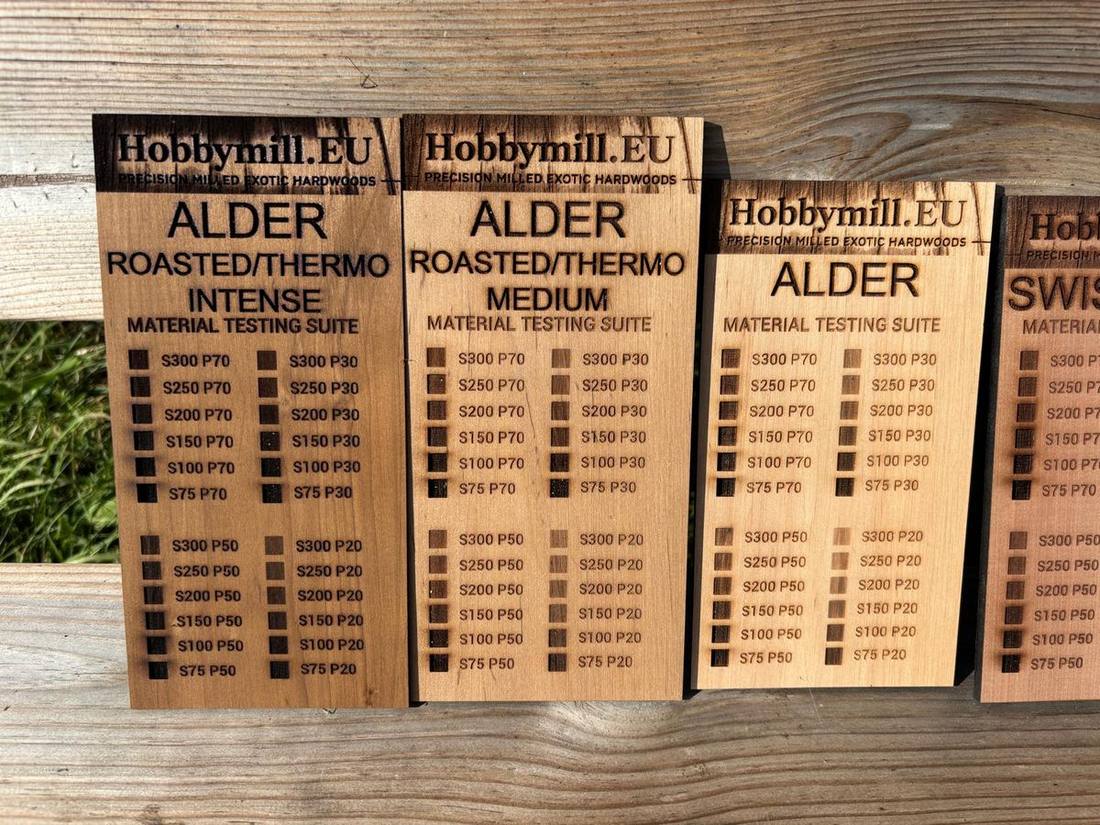
Gleiche Holzart, gleiche Gravurdatei, drei Wärmebehandlungsstufen. So fällt die Wahl am leichtesten: Wählen Sie den Grundton, den das fertige Teil haben soll, denn alle drei verhalten sich unter dem Laserstrahl nahezu identisch.
Wenn Sie Bausatzteile herstellen, bei denen das Holz lackiert oder verdeckt wird, bleiben Sie bei naturbelassener Erle — sie ist die günstigste der drei Varianten. Wenn das Holz selbst die fertige Oberfläche bildet, sparen Ihnen die thermisch behandelten Varianten einen Beizgang und werden nie fleckig, denn es gibt keine Beize, die Flecken verursachen könnte.
Ein struktureller Unterschied ist jedoch wichtig: Beide thermisch behandelten Varianten sind im Vergleich zu naturbelassener Erle spröde, besonders die Variante Intense. Verwenden Sie sie als Deckschicht — auf Sperrholz, Ahorn, MDF oder das Objekt selbst aufgeleimt — statt als selbsttragendes Bauteil. Wenn das Werkstück Lasten tragen oder eigenständig stehen muss, verwenden Sie naturbelassene Erle oder Ahorn als Unterbau und die Thermo-Erle nur als sichtbare Oberfläche.
Naturbelassene Erle als 3 mm starke Massivholzplatten für das Laserschneiden · Bestellen Sie thermisch behandelte Erle in einem individuellen Maß
Schweizer Birnbaum — das Holz für fertige Bauteile

Birnbaum ist die erste Wahl, wenn das lasergeschnittene Teil das fertige Objekt und nicht nur ein Bauteil ist: Schmuck, dekorative Paneele, Instrumentenrosetten, Marketerieelemente, Präsentationsstücke. Sein warmer rosabrauner Farbton wirkt unter einer transparenten Oberflächenbehandlung attraktiver als der der beiden hellen Holzarten, und seine äußerst feine Maserung sorgt dafür, dass auch kleine Schnittdetails scharf konturiert bleiben.
Bei der Schnittgeschwindigkeit liegt es zwischen Ahorn und Erle und zeigt mäßige Verkohlung. Gravierte Bereiche werden vor dem warmen Hintergrund satt dunkelbraun — mit geringerem Kontrast als bei Ahorn, aber oft ansprechender.
- Am besten geeignet für: fertige dekorative Teile, Schmuck, Rosetten und Einlegearbeiten, Marketerieelemente, hochwertige Produkte.
- Größe: 100×250 mm bei 3 mm (1/8 in) Stärke.
Buchsbaum und Hainbuche bei der Laserbearbeitung
Wir werden gefragt, ob sich Castello-Buchsbaum oder schwarze Hainbuche mit dem Laser bearbeiten lassen. Technisch gesehen ja, und es gibt gute Gründe dafür — etwa eine Buchsbaumintarsie passend zu handgeschnitzten Beschlägen zu schneiden. In der Praxis sind beide Hölzer so dicht, dass sie für eine bestimmte Tiefe deutlich mehr Leistung benötigen, bei beiden ist die Verkohlung stärker sichtbar, und auf schwarzer Hainbuche sind Gravuren kaum zu erkennen, weil die verkohlten Stellen und das Holz dieselbe Farbe haben.
Deshalb führen wir diese Holzarten nicht als Massivholzplatten für das Laserschneiden. Wenn Sie ein lasergeschnittenes Teil aus einer dieser beiden Holzarten benötigen, bestellen Sie Holzbrettchen in der gewünschten Stärke und planen Sie Zeit für die Anpassung der Einstellungen ein — oder nutzen Sie den Rechner für individuelle Angebote, um das Holz auf Ihre exakten Maße fräsen zu lassen.
Holzbrettchen für den Modellbau in allen Holzarten · Rechner für individuelle Angebote
Vergleich der Lasereignung
| Eigenschaft | Weißer EU-Ahorn | Erle | Thermo-Erle Mittel | Thermo-Erle Intense | Schweizer Birnbaum |
|---|---|---|---|---|---|
| Farbe | Nahezu weiß | Hellbraun, mit rosa Schimmer | Karamell- / Tabakbraun | Dunkles Schokoladenbraun | Warmes Rosabraun |
| Farbtiefe | Natur | Natur | Über die gesamte Stärke | Über die gesamte Stärke | Natur |
| Dichte (kg/m³) | 620–650 | 480–520 | 440–480 | 410–450 | 700–720 |
| Schnittgeschwindigkeit bei 3 mm | Mäßig | Am schnellsten | Am schnellsten | Am schnellsten | Mäßig |
| Benötigte Leistung | Mittel | Niedrigster | Niedrigster | Niedrigster | Mittel |
| Verkohlung an den Schnittkanten | Mäßig | Niedrig | Gering (durch den Farbton verdeckt) | Gering (durch den Farbton verdeckt) | Mäßig |
| Fotogravur | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★☆☆ | ★★★★☆ |
| Vektorgravur | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★☆ |
| Detailerhalt | ★★★★☆ | ★★★☆☆ | ★★★☆☆ | ★★★☆☆ | ★★★★★ |
| Formstabilität | Gut | Gut | Hervorragend | Hervorragend | Gut |
| Festigkeit | Stark | Stark | Spröde — auf eine Trägerplatte kleben | Zerbrechlich — auf einen Träger aufleimen | Stark |
| Abkleben empfohlen | Ja | Optional | Empfohlen | Empfohlen | Ja |
| Stärkentoleranz | ±0.20 mm | ±0.20 mm | ±0.20 mm | ±0.20 mm | ±0.20 mm |
| Mindestbestellmenge | 1 Holzbrettchen | 1 Holzbrettchen | 1 Holzbrettchen | 1 Holzbrettchen | 1 Holzbrettchen |
| Auftrag | Verwendung | Warum |
|---|---|---|
| Foto-Rastergravur | Ahorn | Größter Tonwertumfang vom hellen Untergrund bis zur dunklen Verkohlung |
| Zuschnitt für die Serienfertigung von Bausätzen | Erle | Schnellstes Durchtrennen, geringste Leistung, geringster Reinigungsaufwand |
| Schmuck und fertige Dekoartikel | Birnbaum | Warmer Farbton, selbst feinste Details bleiben erhalten |
| Intarsienteile | Ahorn oder Birnbaum | Scharfe Kanten, gleichbleibende Stärke für bündiges Einpassen |
| Schilder und Auszeichnungen | Ahorn | Kontrast auch aus der Entfernung erkennbar |
| Kästen und Gehäuse | Erle | Wirtschaftlich, saubere Fingerzinkenverbindungen |
| Modellbausatzteile | Erle oder Birnbaum | Erle für größere Mengen, Birnbaum für sichtbar bleibende Teile |
| Instrumentenrosetten | Birnbaum | Feine Maserung, warmer Farbton nach der Oberflächenbehandlung |
| Warmer Farbton am fertigen Werkstück, ohne Beizen | Thermo-Erle Mittel | Durchgehend karamellfarben — dunkle Gravur, wird nie fleckig; auf einen Träger leimen |
| Dunkles Teil oder Teil in Nussbaumoptik | Thermo-Erle Intense | Schokoladenbraun mit schwarzer Gravur; kein Farbstoff, kein Ebenholz; spröde, auf einem Träger verwenden |
| Zweifarbige Einlegearbeit | Ahorn + Thermo-Erle intensiv | Maximaler Hell-Dunkel-Kontrast; der Ahorn sorgt für die Festigkeit |
| Tragendes oder freistehendes Bauteil | Ahorn oder naturbelassene Erle | Thermisch modifizierte Varianten sind für die alleinige Verwendung zu spröde |
Einstellungen, Fokus und Arbeitsablauf
Jede Maschine ist anders. Betrachten Sie veröffentlichte Einstellungen daher als Ausgangspunkt und führen Sie stets einen Rastertest auf derselben Massivholzplatte durch, die Sie schneiden werden. Im Folgenden geht es um den Arbeitsablauf statt um Zahlen — also um die Schritte, die sich auf andere Maschinen übertragen lassen.
- Führen Sie auf einer Ecke der ersten Massivholzplatte einer neuen Charge einen Rastertest mit verschiedenen Leistungs- und Geschwindigkeitseinstellungen durch, nicht auf einem Reststück eines anderen Materials. Sowohl die Holzart als auch die Stärke beeinflussen das Ergebnis.
- Stellen Sie den Fokus auf die tatsächlich gemessene Stärke ein. Bei Material mit einer Toleranz von ±0.20 mm gilt eine Messung für die gesamte Massivholzplatte; bei billigem Sperrholz ist das nicht der Fall.
- Schneiden Sie mit Luftunterstützung, falls vorhanden. Sie entfernt den Rauch, der sich sonst als Schleier um die Schnittfuge ablagern würde, und trägt am stärksten zu sauberen Schnittkanten bei.
- Bevorzugen Sie bei 3 mm starkem Hartholz einen Durchgang mit höherer Leistung gegenüber drei Durchgängen mit niedriger Leistung. Mehrere Durchgänge verbreitern die Schnittfuge und verstärken die Verkohlung.
- Gravieren Sie vor dem Schneiden. Beim Schneiden werden Teile freigesetzt, die sich auf dem Arbeitstisch verschieben können.
- Decken Sie Werkstücke bei gravurintensiven Arbeiten mit schwach haftendem Transferband ab. Es verhindert Rauchverfärbungen und lässt sich zusammen mit den Rückständen abziehen.
- Halten Sie das Wabenbett sauber. Harzablagerungen auf dem Bett reflektieren ungleichmäßig und versengen die Unterseiten der Teile.
- Bei Einlegearbeiten schneiden Sie die Aussparung und das Einlegeteil so, dass die Schnittfugenkompensation nur auf eines der beiden angewendet wird, nicht auf beide.
- Beginnen Sie bei gerösteter/thermisch behandelter Erle mit einer Leistung, die etwa 10–15% unter der für naturbelassene Erle liegt. Das Holz ist trockener und leichter, sodass dieselben Einstellungen etwas tiefer schneiden und die Schnittfuge zu stark verkohlen.
- Planen Sie Bauteile aus gerösteter Erle/Thermo-Erle als aufgeleimte Deckschicht ein. Die Wärmebehandlung macht das Holz spröde. Legen Sie daher eine Trägerplatte — aus Sperrholz, Ahorn oder MDF — so aus, dass sie die Last aufnimmt, und verwenden Sie die Thermo-Erle als sichtbare Oberfläche, nicht als tragende Konstruktion.
- Lagern Sie Holzbrettchen flach und akklimatisiert. Ein geschüsseltes Holzbrettchen macht Ihre Fokuseinstellung zunichte, egal wie gut die Toleranz ist.
Verkohlung begrenzen und Kanten reinigen
Etwas Verkohlung ist unvermeidlich — sie entsteht durch Verbrennung und ist kein Mangel. Ziel ist es, sie gleichmäßig und auf die Schnittfugenwand begrenzt zu halten, statt sie über die Oberfläche zu verschmieren.
Abkleben verhindert Verfärbungen auf der Fläche. An den Kanten entfernt ein leichter Schliff mit Schleifpapier der Körnung 320 auf einem ebenen Schleifklotz die lose Rußschicht, ohne die Kante abzurunden; für gebogene Teile eignet sich ein feiner Schleifschwamm. Bei hellen Hölzern entfernt das Abwischen mit einem nur leicht feuchten Tuch vor dem Schleifen Ruß, der sonst in die Maserung eingearbeitet würde.
Wenn die Kanten stark statt nur leicht verkohlen, sind die üblichen Ursachen zu viele Durchgänge, ein zu langsamer Vorschub, fehlende Luftunterstützung oder eine verschmutzte Linse. Prüfen Sie dies in dieser Reihenfolge.
Oberflächenbehandlung von lasergeschnittenem Hartholz
- Öloberflächen vertiefen den Farbton und kaschieren leichte Verkohlungen bei Birnbaum und Erle hervorragend; bei Ahorn verleihen sie dem Weiß einen etwas wärmeren Ton, was Ihren Vorstellungen entsprechen kann oder auch nicht.
- Schellack ist die sicherste Oberflächenbehandlung für gravierte Details — er sammelt sich nicht wie dickflüssiger Lack in der Gravur.
- Wasserbasierte Beizen werden auf Erle und Ahorn fleckig. Tragen Sie zunächst eine dünne Grundierung aus verdünntem Schellack auf oder wählen Sie eine Farbstoffbeize statt einer Pigmentbeize.
- Tragen Sie vor dem Schneiden keine Oberflächenbehandlung auf. Beschichtungen können aufflammen, ungleichmäßige Schnittfugen verursachen und unangenehme Dämpfe freisetzen.
- Bei Einlegearbeiten erfolgt die Oberflächenbehandlung nach dem Verleimen und Planarbeiten, niemals vorher — der Spanndruck hinterlässt Abdrücke auf einer fertig behandelten Oberfläche.
Was nicht in den Laser gehört
- PVC und Vinyl — setzen Chlorgas frei, das Maschinen und Lungen zerstört. Niemals.
- MDF — lässt sich schneiden, aber das Bindemittel erzeugt starken, formaldehydhaltigen Rauch und eine sehr dunkle, bröselige Schnittkante.
- Behandeltes oder lackiertes Holz unbekannter Herkunft — Beschichtungen können chlorhaltig sein oder Schwermetalle enthalten.
- Harzreiche Nadelhölzer mit sichtbaren Harzgallen — sie flammen auf und können Feuer fangen.
- Alles, was reflektiert. Blankes Metall wirft den Strahl zurück in die Maschine.
Häufig gestellte Fragen
- Welches Holz eignet sich am besten für die Lasergravur von Fotos?
- Europäischer weißer Ahorn. Seine nahezu weiße, harzarme Oberfläche bietet den größten Tonwertumfang zwischen der ungravierten Fläche und der dunklen Verkohlung, wodurch die Mitteltöne eines Rasterfotos erhalten bleiben. Erle ist die nächstbeste Wahl, und Birnbaum liefert ein wärmeres, aber kontrastärmeres Ergebnis.
- Welches Holz eignet sich am besten zum Laserschneiden in der Produktion?
- Erle. Bei 3 mm lässt sie sich schneller und mit geringerer Leistung durchschneiden als Ahorn oder Birnbaum und weist dabei die geringste Verkohlung an den Schnittkanten auf, sodass sowohl die Maschinenzeit als auch der Reinigungsaufwand pro Teil geringer ausfallen.
- Ist massives Laubholz besser zum Laserschneiden geeignet als Sperrholz?
- Ja, was die Qualität betrifft. Sperrholz hat Leimfugen, die beim Laserschneiden dunkler verbrennen als das Holz, Hohlräume im Inneren, die ungeschnittene Stege hinterlassen, und eine deutlich größere Stärkentoleranz. Massives Laubholz sorgt für eine gleichmäßige Schnittkante, hat keine Hohlräume und ermöglicht eine konstante Fokuslage.
- Warum schneidet mein Laser in einer Ecke durch, in der anderen aber nicht?
- Fast immer sind Stärkenschwankungen oder ein nicht planes Holzbrettchen die Ursache dafür, dass sich Ihr Fokuspunkt verschiebt. Auf ±0.20 mm toleriertes und flach gelagertes Material beseitigt diese Variable; prüfen Sie danach die Ebenheit des Arbeitstisches und die Sauberkeit der Linse.
- Muss ich das Holz vor der Lasergravur abkleben?
- Bei gravurintensiven Arbeiten auf hellen Hölzern wie Ahorn ja — schwach haftendes Transferklebeband verhindert Rauchverfärbungen auf der Oberfläche. Beim Vektorschneiden von Erle ist es in der Regel nicht erforderlich.
- Welche Stärke sollte ich für Laserarbeiten bestellen?
- 3 mm (1/8 in) ist der Standard und die Stärke, die wir auf Lager führen. Bestellen Sie genau die Nennstärke — rechnen Sie keine Schleifzugabe hinzu, da Ihre Fokus- und Leistungseinstellungen darauf abgestimmt sind.
- Kann ich Buchsbaum oder schwarze Hainbuche mit dem Laser schneiden?
- Ja, aber beide sind dicht, benötigen mehr Leistung und verkohlen stärker. Schwarze Hainbuche lässt sich außerdem schlecht gravieren, da die verkohlten Stellen dieselbe Farbe wie das Holz haben. Wir führen beide als Holzbrettchen und Schnittholz statt als Massivholzplatten für das Laserschneiden; individuelle Stärken können auf Bestellung gefräst werden.
- Was ist geröstete Erle oder Thermo-Erle?
- Erle, die in einer kontrollierten Trockenkammer wärmebehandelt wurde — ohne Chemikalien oder Beize. Die Wärme dunkelt das Holz über seine gesamte Stärke hinweg ab, sodass Schnittkanten und gravierte Vertiefungen dieselbe Farbe wie die Oberfläche haben. Wir bieten zwei Abstufungen an: Mittel (karamell-/tabakbraun) und Intensiv (dunkles Schokoladenbraun).
- Verhält sich Thermo-Erle beim Lasern anders als naturbelassene Erle?
- Kaum. Es ist trockener und etwas leichter, sodass es sich mit derselben oder einer geringfügig niedrigeren Leistung schneiden lässt. Beginnen Sie etwa 10–15% unter Ihren Einstellungen für naturbelassene Erle und passen Sie diese an. Gravuren erscheinen auf dem warmen Hintergrund dunkelbraun bis schwarz.
- Ist Thermo-Erle stabil genug, um allein verwendet zu werden?
- Nein — die Wärmebehandlung macht das Holz spröde, insbesondere die Variante Intense. Wir empfehlen nicht, Thermo-Erle allein für konstruktive, tragende oder frei stehende Teile zu verwenden. Am besten eignet sie sich, wenn die lasergeschnittenen Teile auf einen stabileren Untergrund geklebt werden — Sperrholz, Ahorn, MDF oder das Objekt selbst —, der die Last trägt, während die Thermo-Erle für Farbe und Details sorgt.
- Was eignet sich besser für ein dunkles lasergeschnittenes Teil — intensiv thermisch modifizierte Erle oder schwarze Hainbuche?
- Thermo-Erle Intense, in fast jedem Fall. Gravuren auf schwarzer Hainbuche sind nahezu unsichtbar, weil die verkohlten Stellen und das Holz dieselbe Farbe haben, während bei Intense die Gravur schwarz auf braun erscheint und Details dadurch tatsächlich erkennbar sind. Intense lässt sich auch leichter schneiden — bedenken Sie jedoch, dass es spröde ist, und kleben Sie die Teile deshalb auf einen festeren Träger.
- Verblasst die Farbe von Thermo-Erle oder lässt sie sich abschleifen?
- Die Farbe lässt sich nicht abschleifen — sie durchdringt die gesamte Stärke. Wie bei jedem Holz verändert sie sich bei längerer UV-Einwirkung leicht, daher lohnt sich für Teile, die dem Tageslicht ausgesetzt sind, eine transparente Oberflächenbehandlung mit UV-Schutz.
- Eignet sich ein Diodenlaser für diese Hölzer?
- Ja, zum Gravieren bei allen drei Holzarten und zum Schneiden von 3 mm starker Erle mit einem ausreichend leistungsstarken Diodenlaser und mehreren Durchgängen. Ahorn und Birnbaum mit 3 mm Stärke sind für Diodenlaser mit geringerer Leistung anspruchsvoll — rechnen Sie mit langsamerem Fortschritt oder wählen Sie eine geringere Stärke.
- Wie entferne ich Verkohlungen von Schnittkanten?
- Ein leichter Schleifgang mit Schleifpapier der Körnung 320 auf einem ebenen Schleifklotz entfernt losen Ruß, ohne die Kante abzurunden. Wischen Sie helle Hölzer zuerst mit einem nur leicht feuchten Tuch ab, damit der Ruß abgetragen und nicht in die Maserung eingeschliffen wird.
- Was ist die Mindestbestellmenge für Massivholzplatten für das Laserschneiden?
- Ein Holzbrettchen — es gibt keine Mindestbestellmenge, und der angegebene Preis gilt pro einzelnem Holzbrettchen. Individuelle Angebote für Sondermaße und -stärken in allen unseren Holzarten erhalten Sie über den Angebotsrechner.
Weiterlesen
Warum präzise bearbeitetes Hartholz wichtig ist
Die vollständige Referenz zu Holzarten, Formen und Abmessungen, auf der jeder Ratgeber auf dieser Website basiert.
Das beste Holz zum CNC-Fräsen und Schnitzen
Für alle, die neben dem Laser auch eine Fräse einsetzen — Werkzeuge, Formstabilität und Holzauswahl.